Frío-dibujadoTubería de acero sin costura(CDS)Es una tubería de acero sin costura de precisión formada a temperatura ambiente aplicando tensión a un tubo en blanco laminado en caliente o extruido a través de un troquel de dibujo, conformándolo en un troquel específico.
A diferencia de las tuberías de acero sin costura ordinarias, el estirado en frío proporciona a CDS una precisión dimensional extremadamente alta (tolerancias de hasta ± 0,05mm), una estructura de superficie interna y externa lisa y una excelente resistencia mecánica, lo que lo convierte en un material de rendimiento indispensable en las industrias manufactureras modernas.
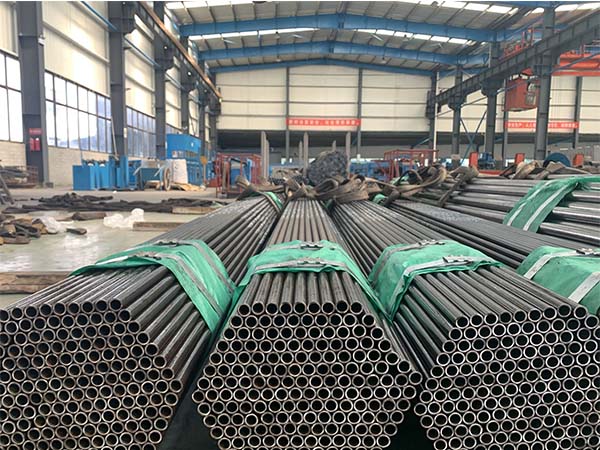
Comparación de tubos sin soldadura estirados en frío (CDS) y laminados en caliente (HRS)
|
Atributo
|
Seamless estirado en frío (CDS)
|
Seamless laminado en caliente (HRS)
|
|
Temperatura de procesamiento
|
Temperatura ambiente (por debajo de la temperatura de recristalización)
|
Alta temperatura (por encima de la temperatura de recristalización, aproximadamente 1100 ℃–1250 ℃)
|
|
Tolerancia dimensional
|
Extremadamente ajustada (±0.5 a ±1)
|
Estándar (±0.5 a ±1)
|
|
Calidad superficial
|
Lisa, sin cascarilla, con un acabado estético y funcional de alta calidad
|
Acabado rugoso con cascarilla de laminación
|
|
Capacidad de fabricación en cuanto a tamaños
|
Superior para diámetros pequeños y paredes delgadas
|
Ideal para diámetros medianos y grandes y paredes gruesas
|
|
Propiedades mecánicas
|
Mayor resistencia a la tracción y dureza; menor ductilidad (en estado estirado)
|
Buena ductilidad y tenacidad; estado de tensiones equilibrado
|
|
Costo de producción
|
Mayor debido al procesamiento en varias etapas
|
Menor debido a un procesamiento más sencillo de una sola pasada
|
Características principales de los tubos sin costura estirados en frío
Control dimensional de alta precisión: la precisión dimensional del diámetro exterior e interior puede alcanzar aproximadamente ± 0,05 ~ ± 0,10mm (dependiendo del diámetro del tubo, el grosor de la pared y el proceso de fabricación). La tolerancia al espesor de la pared puede controlarse típicamente dentro de ± 5% ~ ± 10%, exhibiendo una mayor consistencia dimensional en comparación con los tubos sin costura laminados en caliente ordinarios y reduciendo significativamente los márgenes de mecanizado posteriores, como el torneado y el rectificado.
Excelente calidad de la superficie: no se genera una escala de óxido de alta temperatura significativa durante el laminado en frío y el estirado en frío, lo que da como resultado superficies lisas, limpias y de baja rugosidad en las superficies interna y externa del tubo. La rugosidad de la superficie puede ser tan baja como Ra 0,8 ~ 1,6 μm, adecuada para aplicaciones que requieren un alto sellado y precisión de la superficie, como cilindros hidráulicos, cilindros neumáticos y piezas mecánicas de precisión.
Efecto de endurecimiento de trabajo: el proceso de deformación en frío alarga los granos de metal a lo largo de la dirección de deformación, lo que resulta en un endurecimiento de trabajo, lo que aumenta la resistencia a la fluencia y la resistencia a la tracción del material, dando a los tubos sin costura estirados en frío una mejor estabilidad dimensional y capacidad de carga.
Personalización flexible de tubos de forma irregular: la tecnología de estirado en frío cuenta con altas capacidades de formación de secciones transversales, lo que permite la producción de tubos de pared delgada de diámetro pequeño, así como varias secciones transversales complejas, como tubos sin costura elípticos, hexagonales y cuadrados. Esto satisface las necesidades personalizadas de campos como la fabricación de maquinaria, piezas de automóviles y componentes estructurales de precisión.
Proceso de fabricación de tubos de acero sin costura en frío
1. Tubo Billet Preparación y Decapado/Fosfatación
Los tubos de acero sin costura laminados en caliente de alta calidad se seleccionan como el tubo base. Primero, la incrustación de óxido de la superficie se elimina por decapado, seguido de tratamiento de fosfatación y saponificación (lubricación). Se forma entonces una película lubricante fuerte en la pared del tubo para evitar que el tubo se pegue o se raye por la matriz durante el proceso de estirado.
2. Fin Shaping
El extremo frontal del tubo de acero se calienta y adelgaza para formar una "sección de cabeza" que puede pasar a través de la abertura del troquel de estirado en frío, lo que permite que el mandril de la máquina de estirado agarre el tubo de acero para un dibujo potente.
3. dibujo frío
En una máquina de estirado en frío, una abrazadera sostiene el extremo del tubo, y el tubo de acero se estira a la fuerza a través de un troquel exterior de aleación dura (que controla el diámetro exterior) y un mandril interno (que controla el diámetro interior y el grosor de la pared) mediante una fuerte fuerza de tracción.
4. Tratamiento térmico
Después del dibujo, el material se somete al endurecimiento por trabajo. El recocido intermedio elimina el estrés interno y restaura la plasticidad para prepararse para la siguiente pasada de dibujo; El recocido del producto terminado se utiliza para ajustar las propiedades mecánicas finales requeridas.
5. enderezamiento, inspección y acabado
La rectitud se corrige mediante un enderezador de varios rodillos, seguido de pruebas no destructivas (pruebas ultrasónicas o de corriente parásita), pruebas hidrostáticas, corte y marcado final y embalaje a prueba de herrumbre.
Grados comunes y estándares internacionales
Los tubos sin costura estirados en frío tienen aplicaciones en múltiples campos y deben cumplir con diferentes estándares internacionales:
Estándares ASTM/ASME:
ASTM A519: tubos de acero al carbono y de aleación sin costura para estructuras mecánicas (el estándar de tubos mecánicos CDS más común, como 1018, 1026, 4130).
ASTM A179 / A214: tubos de acero de bajo carbono estirados en frío para intercambiadores de calor y condensadores.
EN del estándar europeo:
EN 10305-1: Tubos de acero sin soldadura estirados en frío para ingeniería de precisión (por ejemplo, E235, E355).
Estándar chino GB:
GB/T 3639: Tubos de acero sin costura de precisión estirados en frío o laminados en frío.
GB/T 8162: Tubos de acero sin costura para fines estructurales.
Tratamiento térmico y propiedades mecánicas
El estado del tratamiento térmico determina directamente las propiedades mecánicas finales de CDS. Las condiciones comunes de entrega incluyen:
Notas de rendimiento:
Trabajado en frío/duro (+ C / BK): sin tratar, resistencia a la tracción y dureza extremadamente altas, pero bajo alargamiento, adecuado para estructuras que no requieren flexión posterior.
Annealing aliviado por estrés (+ SR / BKS): recocido a baja temperatura después del trabajo en frío, conservando una alta resistencia al tiempo que elimina la mayor parte del estrés interno.
Normalización/recocido completo (+ N / BKW): refina el tamaño del grano, elimina el endurecimiento y logra excelentes propiedades mecánicas y elongación integrales, lo que facilita el procesamiento posterior de alta resistencia (como la quema y la flexión).
Principales aplicaciones
Debido a su alta precisión y resistencia, CDS es ampliamente utilizado en aplicaciones de ingeniería exigentes:
Automoción y transporte: ejes de transmisión, ejes de dirección, carcasas de amortiguadores, líneas de aceite para automóviles.
Sistemas hidráulicos y neumáticos: Cilindros hidráulicos, cuerpos de cilindros (listos para usar directamente después del rectificado ligero).
Fabricación mecánica: Carcasas de motor, anillos de rodamiento, piezas estructurales mecánicas de precisión.
Petroquímica y energía: tubos intercambiadores de calor, tubos condensadores y tuberías de alta presión.
Preguntas Frecuentes (FAQ)
Q1: ¿Cuál es la diferencia entre los tubos sin costura estirados en frío y laminados en frío?
Ambos son procesos de trabajo en frío, pero los métodos de procesamiento difieren:
El dibujo en frío utiliza una fuerza de tracción, tirando del tubo de acero a través de un troquel. Este método es altamente eficiente y adecuado para producir diversas especificaciones y formas irregulares de tubos.
El laminado en frío utiliza presión para comprimir la tubería de acero a través de laminadores periódicos, lo que resulta en un mejor control sobre la uniformidad del espesor de la pared. Sin embargo, requiere una inversión significativa en equipos y tiene una eficiencia relativamente menor.
Q2: ¿Por qué las tuberías sin costura estiradas en frío son más caras que las tuberías sin costura laminadas en caliente?
La tubería de base para tuberías estiradas en frío ya es una tubería sin costura laminada en caliente. Se agregan procesos complejos adicionales como decapado, fosfatado, estirado de múltiples pasadas, recocido intermedio y enderezado, lo que lleva a mayores pérdidas y costos de mano de obra y energía. Sin embargo, ahorra a los clientes una cantidad significativa de costos de mecanizado de precisión posteriores.
Q3: ¿Se pueden soldar directamente las tuberías de acero sin costura estiradas en frío?
Sí, pueden ser soldadas. Sin embargo, si se trata de una tubería no recocida, endurecida y estirada en frío (+ C), la soldadura de la zona afectada por el calor puede causar una caída repentina de la dureza o grietas. Se recomienda evaluar la condición del material antes de soldar y, si es necesario, usar tuberías en un estado normalizado (+ N) o realizar un tratamiento para aliviar el estrés después de la soldadura.
 Central Steel
 Idiomas
 English
 Español
 بالعربية
 sales@central-steels.com
 0086-731-8865-5017