 Central Steel
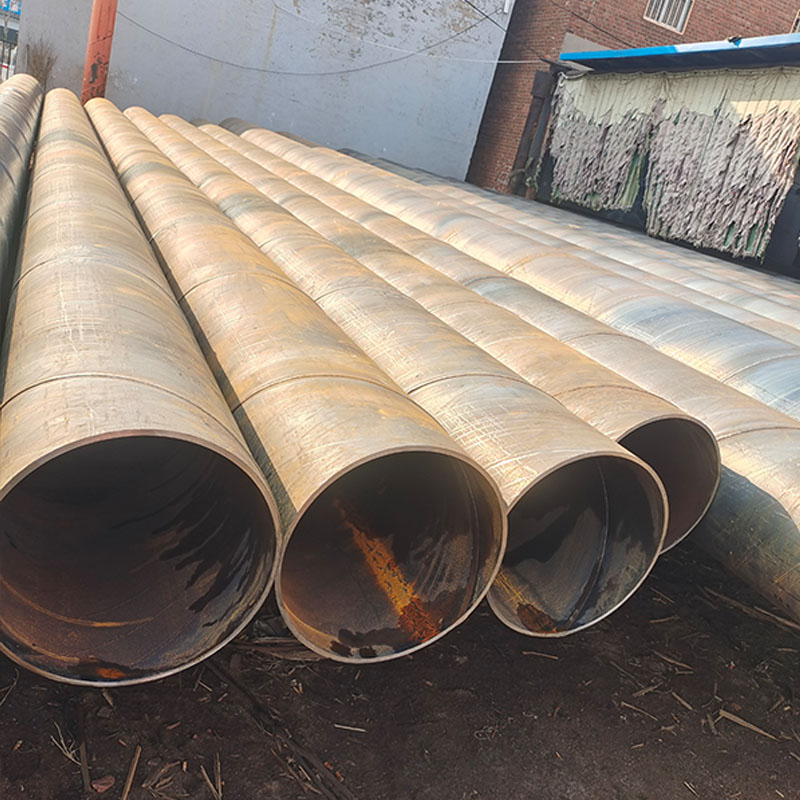
Especificaciones clave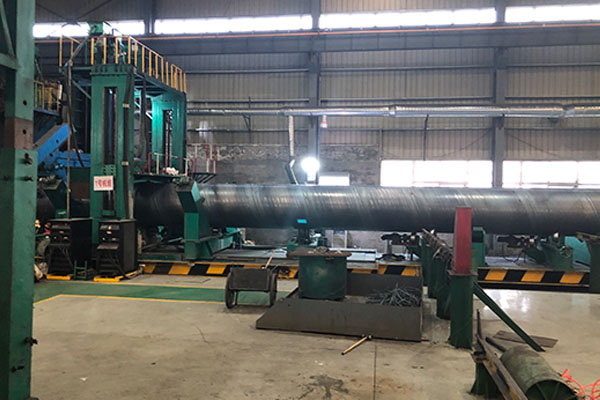
Diámetro: 219mm-3620mm
Espesor de pared: 6mm a 25mm
Longitud: 5,8/6/11.8/12/18/32 metros
Estándares y grado: ASTM A53: Gr.A, Gr.B;API 5L: GR. A, Gr.B,X42,X46, X52,X56,X60,X65 PSL1 y PSL2; ASTM A252, ASTM A500, JIS G3466, AN/NZS 1163, AN NZS1074, EN10219, EN10217 y etc.
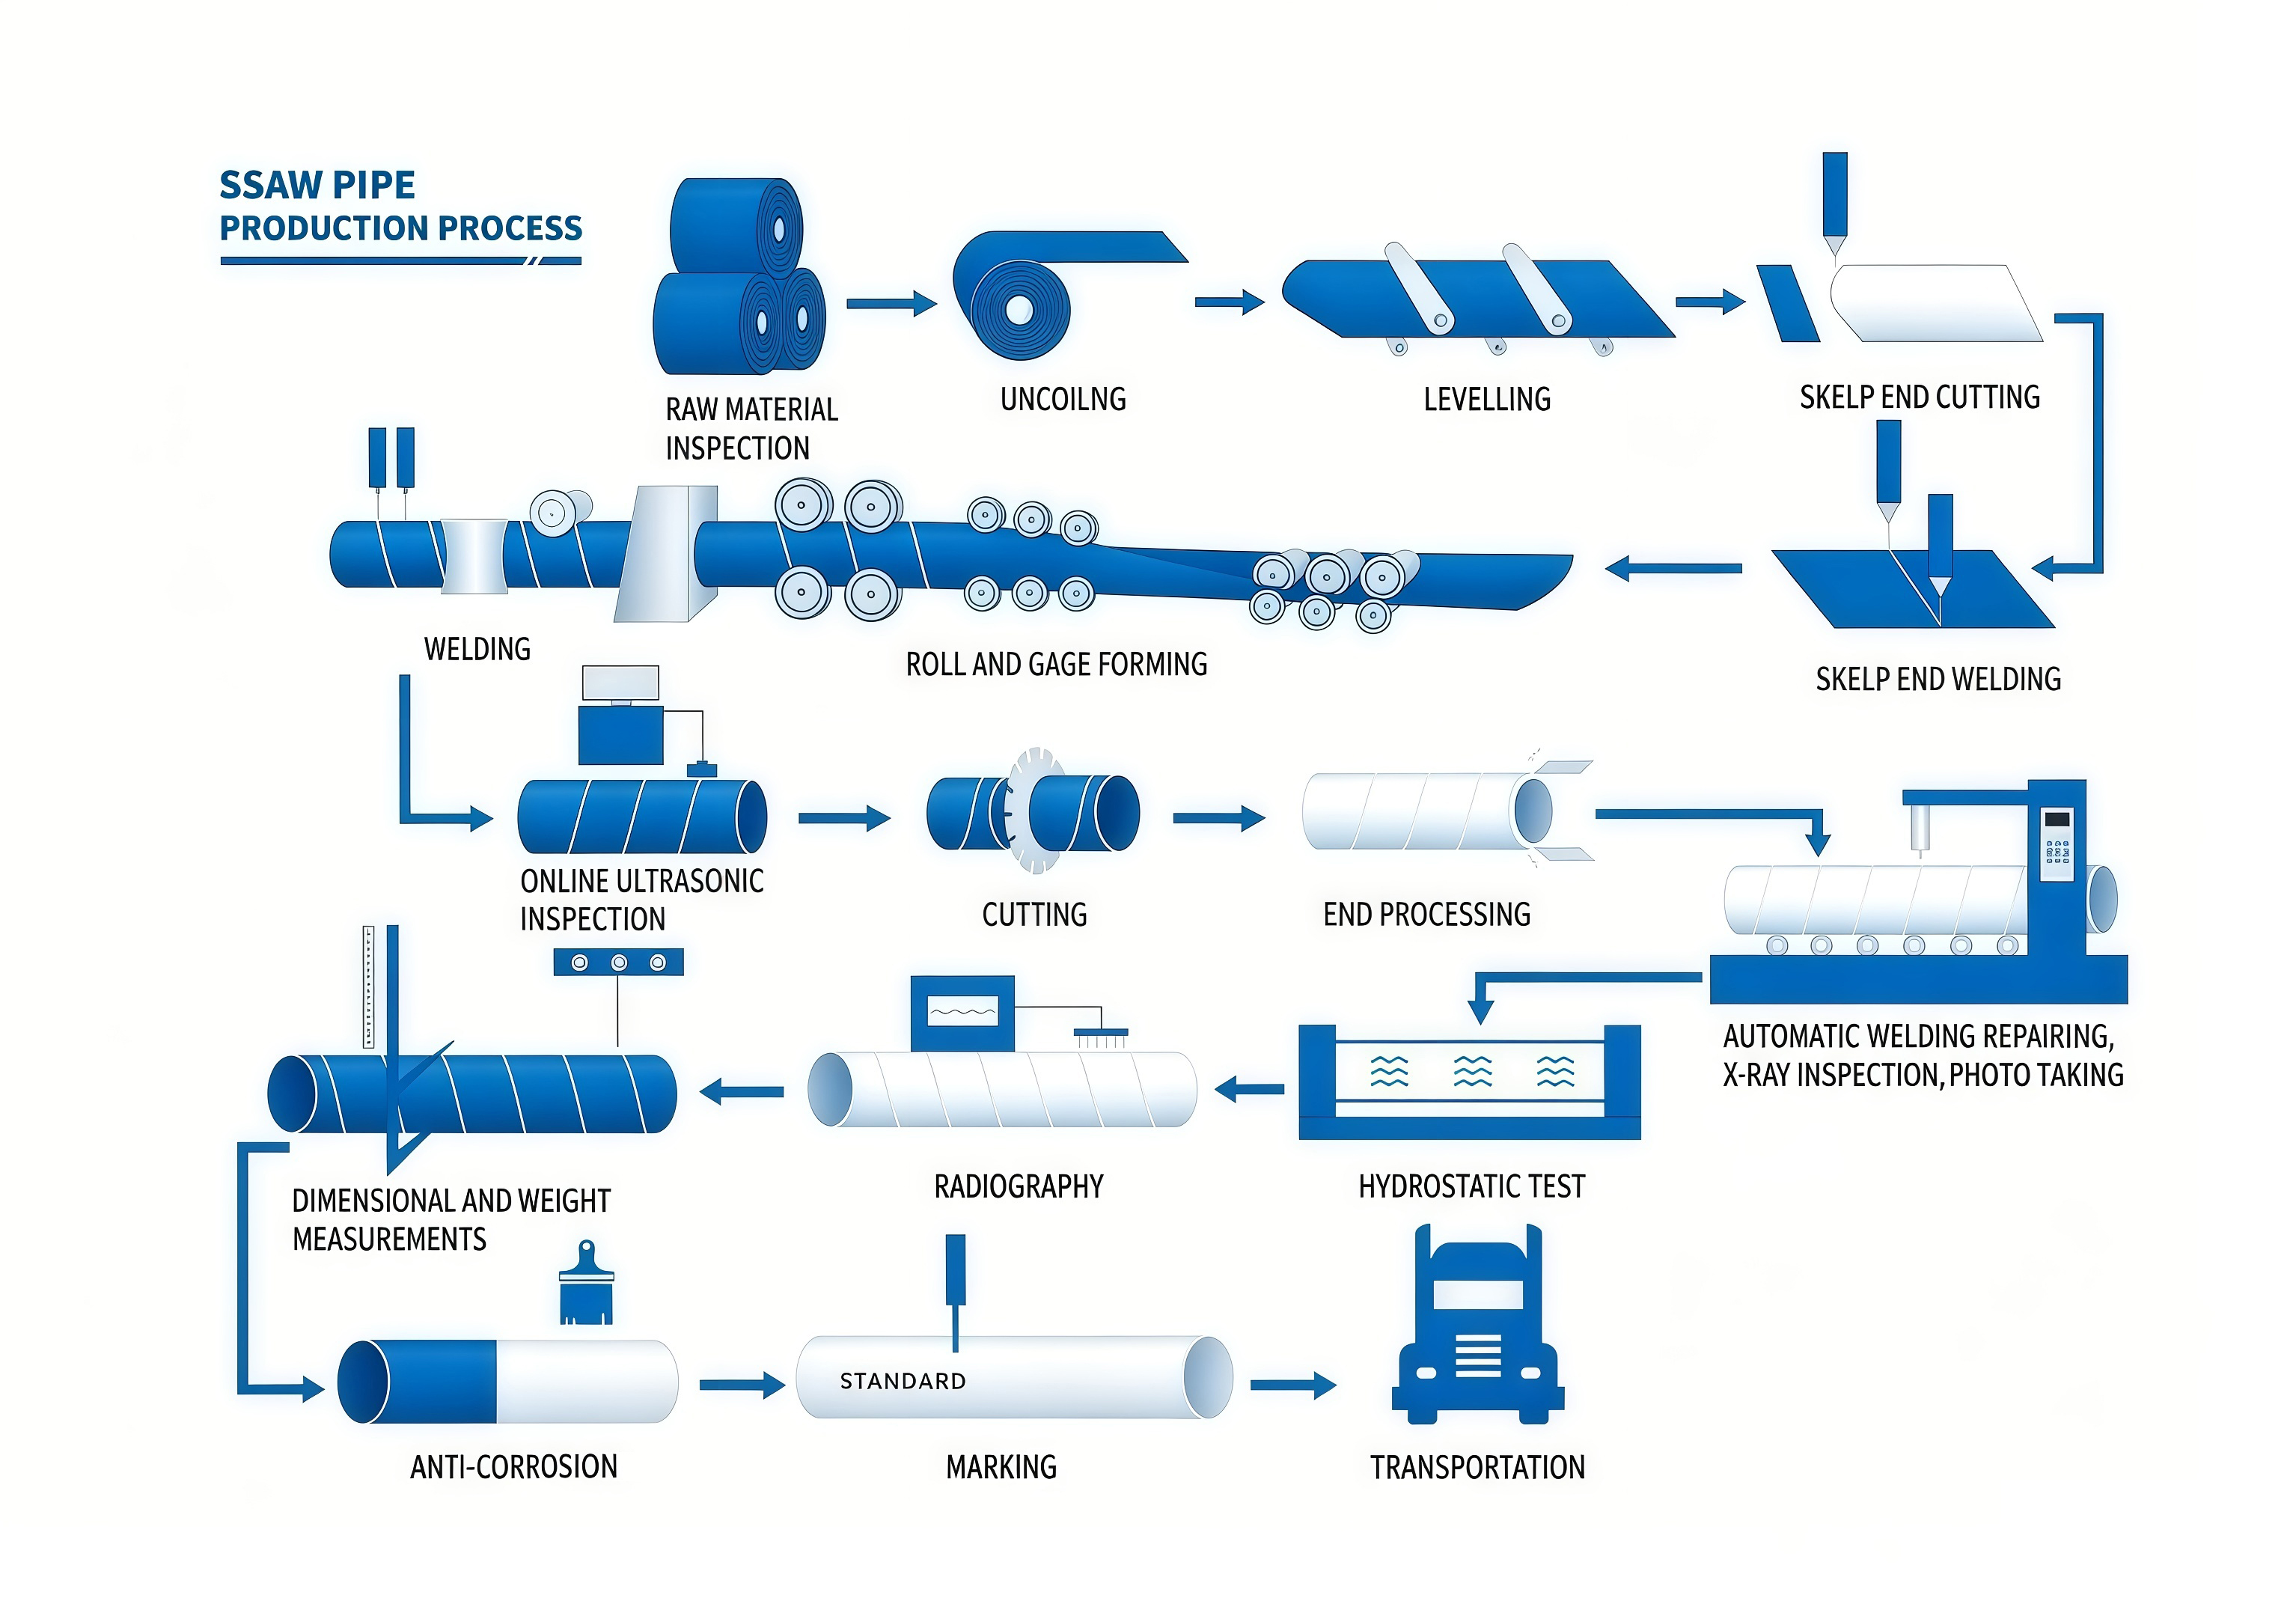
Proceso de fabricación de la pila de la tubería de acero de SSAW
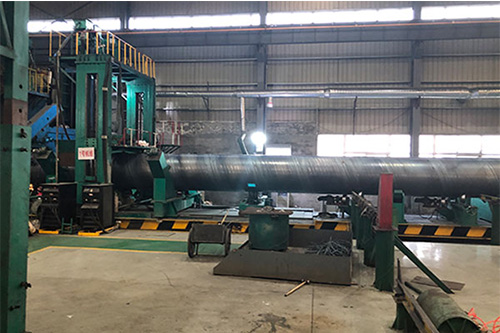
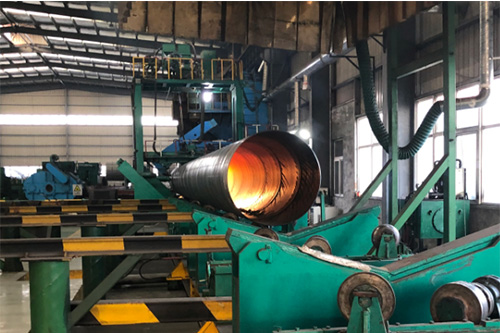
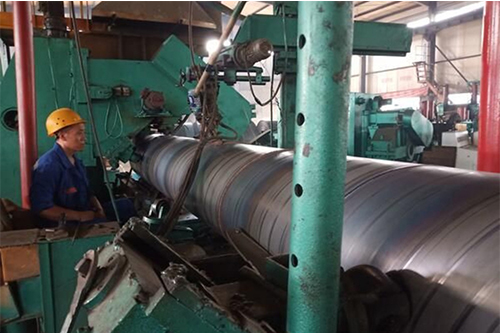
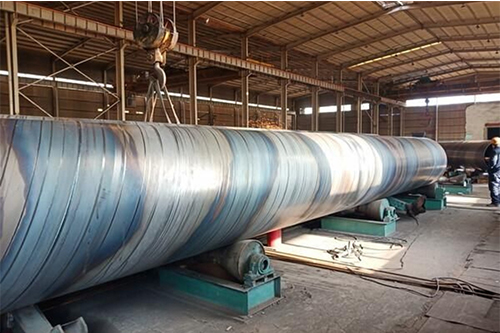
Las pilas de tubos de acero SSAW (espiral sumergida soldada por arco) se fabrican a través de un proceso de formación continua y soldadura por arco sumergido utilizando bobinas de acero, alambre de soldadura y fundente. Todo el proceso de producción se controla estrictamente con múltiples etapas de inspección para garantizar la integridad estructural, la calidad de la soldadura y el cumplimiento de las normas internacionales.
1. inspección de la materia prima
Las bobinas de acero, el alambre de soldadura y el flujo se utilizan como materias primas primarias, y todos los materiales deben someterse a estrictas inspecciones físicas y químicas antes de la producción para garantizar el cumplimiento de las especificaciones y estándares requeridos.
Soldadura del extremo 2. Coil (unión de la tira)
Clasificación de la tubería de acero SSAW
|
Categoría |
Subtipo |
Descripción |
|
Por Aplicación |
Tubería de conducción SSAW |
Utilizada para tuberías de transmisión de petróleo, gas y agua de larga distancia; adecuada para sistemas de transporte de presión baja a media. |
|
|
Tubería de agua SSAW |
Aplicada en proyectos municipales de suministro de agua, drenaje, riego y desviación de agua. |
|
|
Tubería estructural SSAW |
Utilizada en estructuras de construcción, armazones de acero, puentes y aplicaciones de ingeniería general. |
|
|
Tubería para pilotaje SSAW |
Diseñada para pilotaje de cimentaciones, construcción de puertos, estructuras marinas e ingeniería de cimentaciones profundas. |
|
|
Tubería para dragado SSAW |
Utilizada para dragado, transporte de lodos y sistemas de entrega de materiales de minería. |
|
Por Norma |
Tubería SSAW API 5L |
Utilizada principalmente en tuberías de transmisión de petróleo y gas con requisitos PSL1/PSL2. |
|
|
Tubería SSAW ASTM |
Comúnmente utilizada para aplicaciones estructurales y de ingeniería general (p. ej., ASTM A252, A139). |
|
|
Tubería SSAW EN |
Tuberías de norma europea utilizadas en construcción y sistemas de tuberías a presión. |
|
|
Tubería SSAW GB/T |
Norma nacional china para la transmisión de fluidos y uso estructural. |
|
Por Grado de Presión |
Tubería SSAW de baja presión |
Utilizada para sistemas de transporte de agua, aire y fluidos no críticos. |
|
|
Tubería SSAW de presión media |
Adecuada para tuberías municipales y sistemas de fluidos industriales. |
|
|
Tubería SSAW de alta presión |
Aplicada en transmisión de petróleo y gas y tuberías de ingeniería crítica. |
|
Por Grado de Material |
Tubería SSAW de acero al carbono |
El tipo más común, que ofrece buena resistencia y eficiencia de costos. |
|
|
Tubería SSAW de acero aleado |
Mejorada con elementos de Cr, Mo y Ni para mayor resistencia y resistencia a la corrosión. |
|
|
Tubería SSAW de acero dulce |
Tubería de acero de bajo carbono utilizada para aplicaciones estructurales generales y de baja presión. |
|
Por Tratamiento Superficial |
Tubería SSAW negra |
Tubería con acabado de laminación utilizada para aplicaciones estructurales e industriales generales. |
|
|
Tubería SSAW revestida |
Incluye revestimiento 3PE, FBE o epoxi para protección anticorrosiva. |
|
|
Tubería SSAW galvanizada |
Tubería recubierta de zinc utilizada en entornos exteriores y corrosivos. |
|
Por Tipo de Extremo |
Extremo liso (PE) |
Extremo plano para conexión y fabricación general. |
|
|
Extremo biselado (BE) |
Preparado para soldadura en proyectos de instalación de tuberías. |
Análisis químico y propiedades mecánicas de la tubería de acero SSAW
|
Norma |
Grado |
Composición Química (máx. %) |
Propiedades Mecánicas (Mín.) |
|||||
|
|
|
C |
Si |
Mn |
P |
S |
Resistencia a la Tensión (MPa) |
Límite Elástico (MPa) |
|
API 5L PSL1 |
A |
0.22 |
– |
0.9 |
0.03 |
0.03 |
335 |
210 |
|
|
B |
0.26 |
– |
1.2 |
0.03 |
0.03 |
415 |
245 |
|
|
X42 |
0.26 |
– |
1.3 |
0.03 |
0.03 |
415 |
290 |
|
|
X46 |
0.26 |
– |
1.4 |
0.03 |
0.03 |
435 |
320 |
|
|
X52 |
0.26 |
– |
1.4 |
0.03 |
0.03 |
460 |
360 |
|
|
X56 |
0.26 |
– |
1.4 |
0.03 |
0.03 |
490 |
390 |
|
|
X60 |
0.26 |
– |
1.4 |
0.03 |
0.03 |
520 |
415 |
|
|
X65 |
0.26 |
– |
1.45 |
0.03 |
0.03 |
535 |
450 |
|
|
X70 |
0.26 |
– |
1.65 |
0.03 |
0.03 |
570 |
485 |
|
API 5L PSL2 |
B |
0.22 |
0.45 |
1.2 |
0.025 |
0.015 |
415 |
245 |
|
|
X42 |
0.22 |
0.45 |
1.3 |
0.025 |
0.015 |
415 |
290 |
|
|
X46 |
0.22 |
0.45 |
1.4 |
0.025 |
0.015 |
435 |
320 |
|
|
X52 |
0.22 |
0.45 |
1.4 |
0.025 |
0.015 |
460 |
360 |
|
|
X56 |
0.22 |
0.45 |
1.4 |
0.025 |
0.015 |
490 |
390 |
|
|
X60 |
0.12 |
0.45 |
1.6 |
0.025 |
0.015 |
520 |
415 |
|
|
X65 |
0.12 |
0.45 |
1.6 |
0.025 |
0.015 |
535 |
450 |
|
|
X70 |
0.12 |
0.45 |
1.7 |
0.025 |
0.015 |
570 |
485 |
|
|
X80 |
0.12 |
0.45 |
1.85 |
0.025 |
0.015 |
625 |
555 |
|
ASTM A53 |
A |
0.25 |
0.1 |
0.95 |
0.05 |
0.045 |
330 |
205 |
|
|
B |
0.3 |
0.1 |
1.2 |
0.05 |
0.045 |
415 |
240 |
|
ASTM A252 |
1 |
– |
– |
– |
0.05 |
– |
345 |
345 |
|
|
2 |
– |
– |
– |
0.05 |
– |
414 |
414 |
|
|
3 |
– |
– |
– |
0.05 |
– |
455 |
455 |
|
EN 10217-1 |
P195TR1 |
0.13 |
0.35 |
0.7 |
0.025 |
0.02 |
320 |
320 |
|
|
P195TR2 |
0.13 |
0.35 |
0.7 |
0.025 |
0.02 |
320 |
320 |
|
|
P235TR1 |
0.16 |
0.35 |
1.2 |
0.025 |
0.02 |
360 |
360 |
|
|
P235TR2 |
0.16 |
0.35 |
1.2 |
0.025 |
0.02 |
360 |
360 |
|
|
P265TR1 |
0.2 |
0.4 |
1.4 |
0.025 |
0.02 |
410 |
410 |
|
|
P265TR2 |
0.2 |
0.4 |
1.4 |
0.025 |
0.02 |
410 |
410 |
|
EN 10217-2 |
P195GH |
0.13 |
0.35 |
0.7 |
0.025 |
0.02 |
320 |
320 |
|
|
P235GH |
0.16 |
0.35 |
1.2 |
0.025 |
0.02 |
360 |
360 |
|
|
P265GH |
0.2 |
0.4 |
1.4 |
0.025 |
0.02 |
410 |
410 |
|
EN 10217-5 |
P235GH |
0.16 |
0.35 |
1.2 |
0.025 |
0.02 |
360 |
360 |
|
|
P265GH |
0.2 |
0.4 |
1.4 |
0.025 |
0.02 |
410 |
410 |
|
EN 10219-1 |
S235JRH |
0.17 |
– |
1.4 |
0.04 |
0.04 |
360 |
360 |
|
|
S275JOH |
0.2 |
– |
1.5 |
0.035 |
0.035 |
410 |
410 |
|
|
S275J2H |
0.2 |
– |
1.5 |
0.03 |
0.03 |
410 |
410 |
|
|
S355JOH |
0.22 |
0.55 |
1.6 |
0.035 |
0.035 |
470 |
470 |
|
|
S355J2H |
0.22 |
0.55 |
1.6 |
0.03 |
0.03 |
470 |
470 |
|
|
S355K2H |
0.22 |
0.55 |
1.6 |
0.03 |
0.03 |
470 |
470 |
 Idiomas
 English
 Español
 بالعربية
 sales@central-steels.com
 0086-731-8865-5017