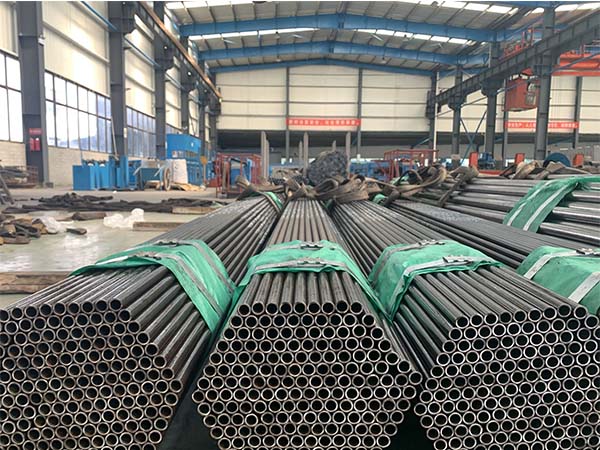
مسحوب على الباردماسورة من الفولاذ غير موصولة(الاسطوانات)عبارة عن أنبوب فولاذية غير ملحوم دقيق يتكون في درجة حرارة الغرفة عن طريق تطبيق الشد على أنبوب ملفوف على الساخن أو مقذوف فارغ من خلال قالب السحب ، وتشكيله في قالب معين.
على عكس الأنابيب الفولاذية العادية غير الملحومة ، يمنح الرسم البارد أسطوانات رقمية دقة أبعاد عالية للغاية (تفاوتات تصل إلى ± 0.05) ، وبنية سطح داخلية وخارجية ناعمة ، وقوة ميكانيكية ممتازة ، مما يجعلها مادة أداء لا غنى عنها في الصناعات التحويلية الحديثة.
مقارنة بين الأنابيب غير الملحومة المسحوبة على البارد (CDS) والمدرفلة على الساخن (HRS)
|
الخاصية
|
الأنابيب غير الملحومة المسحوبة على البارد (CDS)
|
الأنابيب غير الملحومة المدرفلة على الساخن (HRS)
|
|
درجة حرارة المعالجة
|
درجة حرارة الغرفة (أقل من درجة حرارة إعادة التبلور)
|
درجة حرارة مرتفعة (أعلى من درجة حرارة إعادة التبلور، حوالي 1100 ℃–1250 ℃)
|
|
التفاوتات dimensional
|
دقة عالية جدًا (±0.5 إلى ±1)
|
قياسية (±0.5 إلى ±1)
|
|
جودة السطح
|
سطح أملس وخالٍ من القشور، مع تشطيب جمالي ووظيفي عالي الجودة
|
سطح خشن مع قشور الدرفلة
|
|
نطاق الأحجام المتاحة
|
أفضل للأقطار الصغيرة والجدران الرقيقة
|
أفضل للأقطار المتوسطة والكبيرة والجدران السميكة
|
|
الخواص الميكانيكية
|
مقاومة شد وصلادة أعلى؛ وليونة أقل (في حالة السحب)
|
ليونة ومتانة جيدة؛ وحالة إجهاد متوازنة
|
|
تكلفة الإنتاج
|
أعلى بسبب المعالجة متعددة المراحل
|
أقل بسبب بساطة المعالجة في مرحلة واحدة
|
الخصائص الأساسية للأنابيب غير الملحومة المسحوبة على البارد
تحكم عالي الدقة في الأبعاد: يمكن أن تصل دقة الأبعاد للقطر الخارجي والداخلي إلى حوالي ± 0.05 ~ ± 0.10 (حسب قطر الأنبوب وسمك الجدار وعملية التصنيع). يمكن التحكم في تحمل سمك الجدار عادة في حدود ± 5 ٪ ~ ± 10 ٪ ، مما يظهر اتساقًا أعلى في الأبعاد مقارنة بالأنابيب غير الملحومة المدلفنة على الساخن ويقلل بشكل كبير بدلات التشغيل اللاحقة مثل الدوران والشحذ.
جودة سطح ممتازة: لا يتم توليد أي مقياس أكسيد عالي الحرارة أثناء السحب على البارد والبارد ، مما يؤدي إلى أسطح ناعمة ونظيفة ومنخفضة الخشونة على كل من الأسطح الداخلية والخارجية للأنبوب. يمكن أن تصل خشونة السطح إلى Ra 0.8 ~ 1.6 ميكرومتر ، وهي مناسبة للتطبيقات التي تتطلب إحكام الغلق ودقة سطح عالية ، مثل الأسطوانات الهيدروليكية والأسطوانات الهوائية والأجزاء الميكانيكية الدقيقة.
تأثير تقوية العمل: تعمل عملية التشوه البارد على إطالة حبيبات المعادن على طول اتجاه التشوه ، مما يؤدي إلى تصلب العمل ، وبالتالي زيادة قوة إنتاج المادة وقوة الشد ، مما يمنح أنابيب غير ملحومة مسحوبة على البارد ثباتًا أفضل للأبعاد وقدرة حمل.
التخصيص المرن للأنابيب غير المنتظمة الشكل: تتميز تقنية الرسم على البارد بقدرات تشكيل مستعرضة عالية ، مما يتيح إنتاج أنابيب صغيرة القطر ورقيقة الجدران ، بالإضافة إلى مقاطع عرضية معقدة متنوعة مثل الأنابيب غير الملحومة البيضاوية والسداسية الشكل والمربعة. وهذا يلبي الاحتياجات المخصصة للحقول مثل تصنيع الآلات وقطع غيار السيارات والمكونات الهيكلية الدقيقة.
عملية تصنيع الأنابيب الفولاذية غير الملحومة المسحوبة على البارد
1. إعداد قضبان الأنبوب والتخليل/الفوسفات
يتم اختيار أنابيب فولاذية غير ملحومة عالية الجودة مدلفنة على الساخن كأنبوب أساسي. أولا ، تتم إزالة مقياس أكسيد السطح عن طريق التخليل ، تليها معالجة الفوسفات والصابين (التشحيم). ثم يتم تشكيل طبقة تشحيم قوية على جدار الأنبوب لمنع التصاق الأنبوب أو تعرضه للخدش أثناء عملية السحب.
2. تشكيل نهاية
يتم تسخين الطرف الأمامي للأنبوب الفولاسي وتضييعه لتشكيل "قسم رأسي" يمكنه المرور عبر فتحة قالب السحب البارد ، مما يسمح لتشوك ماكينة الرسم أن يمسك الأنبوب الفولادي من أجل الرسم القوي.
3. الرسم البارد
على آلة السحب على البارد ، يحمل المشبك طرف الأنبوب ، ويتم سحب الأنبوب الفولادي بالقوة من خلال قالب خارجي من السبائك الصلبة (يتحكم في القطر الخارجي) ومغزل داخلي (يتحكم في القطر الداخلي وسمك الجدار) عن طريق قوة سحب قوية.
4. المعالجة الحرارية
بعد الرسم ، تخضع المادة لتصلب العمل. التلدين المتوسط يزيل الإجهاد الداخلي ويستعيد اللدونة للتحضير لتمرير الرسم التالي ؛ يتم استخدام التلدين النهائي للمنتج لضبط الخواص الميكانيكية النهائية المطلوبة.
5. استقامة والتفتيش والتشطيب
يتم تصحيح الاستقامة بواسطة جهاز فرد متعدد اللف ، يليه اختبار غير مدمر (اختبار التيار الدوامي أو بالموجات فوق الصوتية) ، والاختبار الهيدروستاتيكي ، والقطع النهائي ووضع العلامات ، والتعبئة المقاومة للصدأ.
الدرجات المشتركة والمعايير الدولية
للأنابيب غير الملحومة المسحوبة على البارد تطبيقات عبر حقول متعددة ويجب أن تتوافق مع المعايير الدولية المختلفة:
معايير ASTM/ASME:
ASTM A519: أنابيب فولاذية كربونية وسبائك غير ملحومة للهياكل الميكانيكية (معيار الأنبوب الميكانيكي الأكثر شيوعًا ، مثل 1018 و 1026 و 4130).
ASTM A179 / A214: أنابيب فولاذية منخفضة الكربون مسحوبة على البارد للمبادلات الحرارية والمكثفات.
المعيار الأوروبي أون:
EN 10305-1: أنابيب فولاذية غير ملحومة مسحوبة على البارد لهندسة دقيقة (على سبيل المثال ، E235 ، E355).
GB القياسية الصينية:
GB/T 3639: أنابيب فولاذية غير ملحومة بدقة مسحوبة على البارد أو مدلفنة على البارد.
جيجابايت/طن 8162: أنابيب فولاذية غير ملحومة لأغراض هيكلية.
المعالجة الحرارية والخصائص الميكانيكية
تحدد حالة المعالجة الحرارية مباشرة الخواص الميكانيكية النهائية للأسطوانات المضغوطة. تتضمن شروط التسليم الشائعة ما يلي:
ملاحظات الأداء:
يعمل على البارد/الصعب (+ C / BK): غير معالج ، قوة شد وصلابة عالية للغاية ، ولكن استطالة منخفضة ، ومناسبة للهياكل التي لا تتطلب ثني لاحقًا.
التلدين بالارتياح (+ SR / BKS): التلدين منخفض الحرارة بعد العمل البارد ، والحفاظ على قوة عالية مع التخلص من معظم الإجهاد الداخلي.
التطبيع/التلدين الكامل (+ N / BKW): يعمل على تحسين حجم الحبوب ، ويزيل التصلب ، ويحقق خصائص ميكانيكية شاملة ممتازة واستطالة ، مما يسهل المعالجة اللاحقة عالية القوة (مثل الاشراق والانحناء).
التطبيقات الرئيسية
بسبب الدقة العالية والقوة ، يتم استخدام الأقراص المضغوطة على نطاق واسع في التطبيقات الهندسية الصعبة:
السيارات والنقل: أعمدة القيادة ، أعمدة التوجيه ، أغطية امتصاص الصدمات ، خطوط زيت السيارات.
الأنظمة الهيدروليكية والهوائية: الأسطوانات الهيدروليكية ، أجسام الأسطوانات (جاهزة للاستخدام مباشرة بعد شحذ الضوء).
التصنيع الميكانيكي: العلب المحرك ، حلقات تحمل ، الأجزاء الهيكلية الميكانيكية الدقيقة.
البتروكيماويات والطاقة: أنابيب المبادل الحراري ، أنابيب المكثف ، وأنابيب الضغط العالي.
الأسئلة الشائعة (الأسئلة الشائعة)
س 1: ما الفرق بين الأنابيب غير الملحومة المسحوبة على البارد والملفنة على البارد ؟
كلاهما عمليات تعمل على البارد ، ولكن تختلف طرق المعالجة:
يستخدم السحب البارد قوة شد ، وسحب الأنبوب الفولاذي للخارج من خلال قالب. هذه الطريقة عالية الكفاءة ومناسبة لإنتاج مواصفات مختلفة وأشكال غير منتظمة للأنابيب.
يستخدم الدرفلة على البارد الضغط لضغط الأنابيب الفولاذية من خلال طواحين الدرفلة الدورية ، مما يؤدي إلى تحكم أفضل في توحيد سمك الجدار. ومع ذلك ، فإنه يتطلب استثمارًا كبيرًا في المعدات وكفاءة أقل نسبيًا.
س 2: لماذا تعتبر الأنابيب غير الملحومة المسحوبة على البارد أغلى من الأنابيب غير الملحومة المدلفنة على الساخن ؟
الأنبوب الأساسي للأنابيب المسحوبة على البارد هو بالفعل أنبوب سلس مدلفن على الساخن. تتم إضافة عمليات معقدة إضافية مثل التخليل والفوسفات والرسم متعدد التمرينات والصلب المتوسط والاستقامة ، مما يؤدي إلى زيادة الخسائر وتكاليف العمالة والطاقة. ومع ذلك ، فإنه يوفر للعملاء كمية كبيرة من تكاليف الآلات الدقيقة اللاحقة.
Q3: هل يمكن لحام الأنابيب الفولاذية غير الملحومة المسحوبة على البارد مباشرة ؟
نعم ، يمكن أن تكون ملحومة. ومع ذلك ، إذا كان أنبوب مسحوب على البارد غير صلب (+ C) ، فقد يتسبب لحام المنطقة المتأثرة بالحرارة في انخفاض مفاجئ في الصلابة أو الشقوق. يوصى بتقييم حالة المادة قبل اللحام ، وإذا لزم الأمر ، استخدم الأنابيب في حالة طبيعية (+ N) أو إجراء علاج لتخفيف التوتر بعد اللحام.
 Central Steel
 لغة
 English
 Español
 بالعربية
 sales@central-steels.com
 0086-731-8865-5017