خط اللحام هو مجال حرج يؤثر على السلامة الهيكلية وقدرة تحمل الضغط
أنابيب فولاذية ملحومة (ERW) مقاومة كهربائية. عادة ما يتم استخدام عدة طرق لتقييم جودة طبقات اللحام هذه ، بما في ذلك اختبار الموجات فوق الصوتية (UT) ، اختبار التيار الدوامي (ET) ، الاختبار الهيدروستاتيكي ، الفحص البصري ، والاختبار الميكانيكي المدمر. تساعد هذه التقنيات في اكتشاف العيوب مثل نقص الانصهار والشقوق والشوائب وقوة اللحام غير الكافية.
تتأثر جودة تماس اللحام من مخلفات الحرب بعوامل مختلفة ، بما في ذلك درجة حرارة اللحام ، وضغط اللحام ، وسرعة الإنتاج ، وإعداد الحافة ، وخصائص المواد الخام ، والتحكم في عملية التصنيع. تشبه إلى حد كبير عوامل مثل قطر الأنبوب ، سمك الجدار ، درجة الفولاذ ، ودرجة حرارة التشغيل ، ترتبط سلامة خط اللحام مباشرة بقدرة الأنبوب على تحمل الضغط الداخلي.
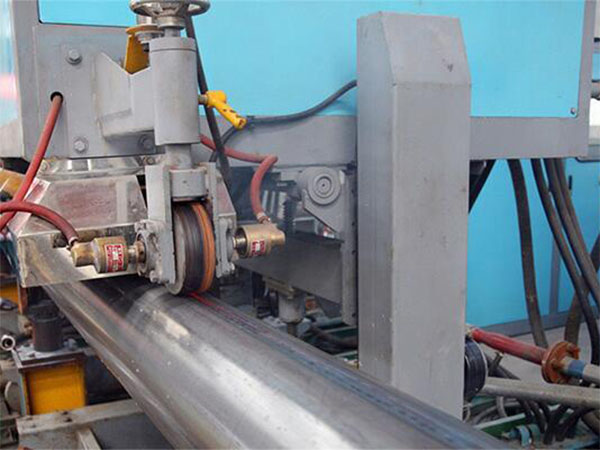
لماذا تعتبر جودة اللحام حاسمة للأنابيب الفولاذية من مخلفات الحرب ؟
تحدد جودة المفصل الملحوم ما إذا كانت منطقة اللحام يمكن أن تحافظ على القوة الميكانيكية والاستمرارية الهيكلية المطلوبة. يمكن أن تؤدي جودة اللحام الرديئة إلى العديد من المشكلات ، مثل:
انخفاض قدرة تحمل الضغط ، مما قد يؤدي إلى تمزق أو تسرب.
تقلص الخواص الميكانيكية ، والتي قد تسبب الفشل الهيكلي.
تسارع التآكل الموضعي.
وبالتالي ، فإن فحص التماس اللحام هو عنصر لا غنى عنه لمراقبة الجودة في تصنيع أنابيب الصلب من مخلفات الحرب-وهو عامل ذو أهمية خاصة للأنابيب المعدة للاستخدام في نقل النفط والغاز ، وإمدادات المياه ، والأنابيب الصناعية ، وغيرها من التطبيقات التي تحمل الضغط.
عيوب اللحام الشائعة في أنابيب الصلب ERW
|
عيب اللحام
|
الخصائص الرئيسية
|
التأثير المحتمل
|
|
نقص الانصهار (Lack of fusion)
|
عدم اكتمال التلاحم بين حواف الشريطة المسخنة
|
انخفاض سلامة اللحام وإمكانية حدوث تسريب
|
|
شوائب الأكسيد (Oxide inclusions)
|
مواد أكسيدية محتجزة على طول واجهة اللحام
|
ضعف التلاحم واحتمال بدء تكوين الشقوق
|
|
الشقوق (Cracks)
|
عدم استمراريات خطية في اللحام أو المواد المجاورة
|
خطر الانكسار تحت الأحمال التشغيلية
|
|
المسامية أو الفراغات (Porosity or voids)
|
تجاويف محلية أو عدم استمراريات
|
انخفاض السلامة الفعالة لللحام
|
|
عدم المحاذاة (Misalignment)
|
تمركز غير متساوٍ لحواف الشريطة
|
تكوين لحام غير منتظم وتركيز الإجهاد المحلي
|
|
إزالة الزوائد (Flash) بشكل مفرط أو غير كامل
|
ملف تعريف لحام داخلي أو خارجي غير صحيح
|
مشاكل في الأبعاد أو تلف محلي في الجدار
|
لا تعني المؤشرات المكتشفة أثناء عملية الفحص بالضرورة أن خط الأنابيب معيب. يجب تقييمها بناءً على نوعها وحجمها وموقعها ، بالإضافة إلى معايير القبول المحددة في معايير المنتج المعمول بها.
الطرق الرئيسية لفحص جودة لحام أنابيب الصلب ERW
تستخدم الشركات المصنعة للأنابيب الفولاذية مجموعة من الاختبارات غير المدمرة (NDT) ، والاختبارات الميكانيكية المدمرة ، واختبار الضغط لتقييم سلامة اللحام.
تعتمد تغطية الاختيار والتفتيش على معيار المنتج المعمول به ، وأبعاد الأنابيب ، والدرجة ، وظروف الخدمة ، ومتطلبات المشتري.
1. اختبار الموجات فوق الصوتية (UT)
اختبار الموجات فوق الصوتية هي واحدة من أهم الطرق غير المدمرة لفحص طبقات اللحام الطولية من مخلفات الحرب.
تستخدم الطريقة موجات صوتية عالية التردد تنتقل إلى منطقة اللحام. عندما تواجه الموجات انقطاع ، ينعكس جزء من الطاقة مرة أخرى إلى مسبار الاستقبال. من خلال تحليل الإشارات المنعكسة ، يمكن للمفتشين تحديد وتقييم العيوب الداخلية المحتملة.
يمكن استخدام UT للكشف عن: نقص الانصهار ، الشقوق الداخلية ، شوائب أكسيد وغيرها من الانقطاعات ، عيوب أخرى داخل منطقة اللحام التي تم تفتيشها.
يمكن لأنظمة الاختبار بالموجات فوق الصوتية الآلية فحص خط اللحام باستمرار على طول الأنبوب ، مما يجعلها مناسبة للتحكم في جودة خط الإنتاج.
2. اختبار التيار الدوامي (ET)
يستخدم اختبار التيار الدوامي الحث الكهرومغناطيسي للكشف عن الانقطاعات في المواد الموصلة كهربائيًا.
عندما يتم تطبيق حقل مغناطيسي متناوب على الأنابيب الفولاذية ، يتم إنشاء التيارات الدوامية داخل المادة. تزعج العيوب السطحية والقريبة من السطح هذه التيارات ، مما ينتج عنه تغييرات في الاستجابة الكهرومغناطيسية المقاسة.
يستخدم ET بشكل شائع للتفتيش السريع عبر الإنترنت لأنابيب مخلفات الحرب ويمكن أن يساعد في تحديد: الشقوق السطحية ، الانقطاعات القريبة من السطح ، الاختلافات المحلية في منطقة اللحام.
3. اختبار الهيدروستاتيكي
يستخدم الاختبار الهيدروستاتيكي للتحقق من سلامة أنبوب الصلب المكتمل الذي يحتوي على الضغط وضيق التسرب.
أثناء هذا الاختبار ، يتم ملء الأنبوب بالماء ، وإزالة الهواء كما هو مطلوب بموجب الإجراء ، وزيادة الضغط الداخلي إلى مستوى الاختبار المحدد. يتم الحفاظ على الضغط لوقت الاحتفاظ المطلوب أثناء فحص الأنبوب للتسرب أو أي مؤشرات أخرى غير مقبولة.
4. اختبار الشد واختبار التسطيح
تُستخدم الاختبارات الميكانيكية المدمرة لتقييم الأداء الميكانيكي للحام ومواد الأنابيب المحيطة.
اختبار الشد
(أ) يتم إعداد العينة وفقا لمعيار الاختبار المعمول به وتخضع لتحميل الشد حتى الفشل. يمكن أن يساعد اختبار الشد المستعرض للحام في تقييم ما إذا كان المفصل الملحوم يحقق القوة المطلوبة.
اختبار تسطيح
يتم ضغط عينة أنبوب بين الصفائح المتوازية حتى يتم الوصول إلى التشوه المحدد. يتم وضع التماس اللحام وفقًا لإجراء الاختبار المعمول به.
يقيّم الاختبار قدرة الأنبوب ولحامه على تحمل التشوه دون تشقق غير مقبول أو فشل آخر.
يتم إجراء هذه الاختبارات بشكل عام على عينات إنتاج مختارة بدلاً من كل أنبوب نهائي.
5. الفحص البصري والتفتيش الأبعاد
الفحص البصري هو إجراء أساسي ولكن أساسي لمراقبة الجودة.
يفحص المفتشون منطقة اللحام الخارجية والأسطح الداخلية التي يمكن الوصول إليها لمشاكل مرئية ، بما في ذلك: الشقوق السطحية والمخالفات ، إزالة الفلاش غير المكتملة أو الزائدة ، مظهر اللحام غير المتكافئ ، الضرر المحلي حول التماس اللحام ، ظروف سطح غير طبيعية.
التفتيش الأبعاد ضروري أيضا للتحقق من القطر الخارجي ، سمك الجدار ، البيضاوية ، الاستقامة ، والأبعاد الأخرى المحددة.
مقارنة بين طرق فحص لحام الأنابيب الفولاذية من مخلفات الحرب
|
طريقة الفحص
|
هدف الفحص الرئيسي
|
تدميري أم غير تدميري؟
|
|
الاختبار بالموجات فوق الصوتية (UT)
|
عدم الاستمراريات الداخلية للححام
|
غير تدميري
|
|
اختبار الحث الكهرومغناطيسي / الدوامي (ET)
|
عدم الاستمراريات السطحية وقريبة السطح
|
غير تدميري
|
|
الاختبار الهيدروستاتيكي
|
التسريب وسلامة احتواء الضغط
|
غير تدميري (تحت ظروف الاختبار العادية)
|
|
اختبار الشد
|
مقاومة اللحام والمواد
|
تدميري
|
|
اختبار التفلطح / التسطيح
|
مقاومة التشوه وسلامة اللحام
|
تدميري
|
|
الفحص البصري
|
الحالة السطحية وملف تعريف اللحام
|
غير تدميري
|
العلاقة بين جودة اللحام وتصنيف الضغط
بناءً على صيغة البارلو: P = 2StE/D
P = ضغط التصميم (MPa)
S = الضغط المسموح به لمادة الأنابيب (MPa)
T = سمك الجدار الاسمي (مم)
D = القطر الخارجي للأنبوب (مم)
E = عامل مفصل اللحام الطولي (بدون أبعاد)
هناك علاقة إيجابية حاسمة بين جودة لحام أنابيب الصلب الملحومة (المقاومة الكهربائية) وتصنيف الضغط (أو الفئة). يحدد مستوى جودة اللحام بشكل مباشر أقصى ضغط تشغيل يمكن أن يتحمله أنبوب من مخلفات الحرب ، وعتبات السلامة لبيئة الخدمة ، والمعايير الهندسية المطبقة على استخدامه.
الأسئلة المتداولة بشأن فحص جودة اللحام لأنابيب الصلب من مخلفات الحرب
1. ما هي الطريقة الأكثر موثوقية لفحص لحامات الأنابيب الفولاذية من مخلفات الحرب ؟
يعد الاختبار بالموجات فوق الصوتية (UT) طريقة رئيسية للكشف عن الانقطاعات الداخلية داخل اللحام الطولي لأنابيب مخلفات الحرب. ومع ذلك ، غالبًا ما تكون طريقة فحص واحدة غير كافية لتلبية جميع متطلبات الجودة. يجب تطوير بروتوكولات الفحص وفقًا لمعايير المنتج المعمول بها ، وتتضمن مزيجًا من الاختبارات غير المدمرة (NDT) ، واختبار الخصائص الميكانيكية ، والاختبار الهيدروستاتيكي.
2. هل التلدين في الخط إلزامي للحامات من مخلفات الحرب ؟
نعم ، إنها إلزامية للأنابيب الخاضعة لمتطلبات تحمل الضغط أو تلك التي تتطلب صلابة هيكلية محددة.
3. هل يمكن أن تحقق جودة اللحام لأنابيب الصلب من مخلفات الحرب نفس قدرة تحمل الضغط للأنابيب الفولاذية غير الملحومة (SMLS) ؟
مع عمليات التصنيع الحديثة ، من الممكن تحقيق مستوى قريب جدًا من الأنابيب غير الملحومة.
خاتمة
يتم تحديد جودة التماس اللحام في ERW (المقاومة الكهربائية الملحومة) من خلال التأثير المشترك لعوامل مختلفة ، بما في ذلك خصائص المواد الخام ، ودرجة حرارة اللحام ، وضغط الضغط ، وسرعة الإنتاج ، وإعداد الميلا/الحافة لنهاية الأنابيب ، واستقرار المعدات ، والمعالجة بعد اللحام. يلعب كل من الاختبار بالموجات فوق الصوتية ، واختبار التيار الدوامي ، والاختبار الهيدروستاتيكي ، واختبار الخصائص الميكانيكية ، والفحص البصري ، دورًا متميزًا في تقييم سلامة الأنابيب الفولاذية النهائية.
 Central Steel
 لغة
 English
 Español
 بالعربية
 sales@central-steels.com
 0086-731-8865-5017