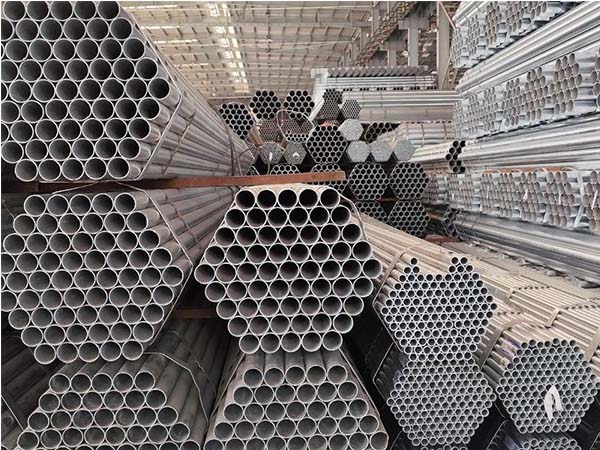
أنابيب من الفولاذ الكربوني غير الملحومةيمكن أن تخضع لعملية الغمس الساخن للتعبئة لتعزيز مقاومة التآكل وإطالة عمر الخدمة ؛ ومع ذلك ، يجب أن تتوافق عملية الغلفنة مع المتطلبات المتعلقة بالمعالجة المسبقة للسطح ، وطلاء الزنك ، والتحكم في الأبعاد ، وتغطية الأسطح الداخلية والخارجية ، والتفتيش ، وجودة ما بعد الغلفنة. تعتمد المتطلبات المطبقة المحددة على مواصفات الأنابيب ومعايير المشروع.
بالنسبة لأنابيب الصلب الكربوني غير الملحومة ، يجب إدارة الملوثات مثل الزيت والشحوم ومقياس الطاحونة والصدأ والرطوبة ، وكذلك العيوب السطحية بشكل صحيح قبل الغلفنة ، حيث لا يمكن تشكيل طلاء الزنك المرضي إلا إذا تم تنظيف الفولاذ جيدًا ومعالجته مسبقًا.
1. رقابة صارمة على حالة السطح
إزالة الشحوم غير المكتملة وإزالة الصدأ: أثناء الدرفلة والنقل ، تلتزم الشحوم والقياس والصدأ بسطح الأنابيب غير الملحومة. إذا كان التخليل وإزالة الشحوم غير مكتملة ، فلن يكون سائل الزنك قادرًا على السبائك مع ركيزة الأنابيب الفولاذية ، مما يؤدي مباشرة إلى "تعبئة غير كاملة".
الخدوش والتثليج: لا يغطي الغلفنة الخدوش العميقة أو العيوب الجسدية على سطح الأنابيب الفولاذية ؛ على العكس من ذلك ، فإن تراكم الزنك قد يجعل العيوب أكثر وضوحًا. مطلوب فحص مظهر السطح الصارم قبل دخول المصنع.
2. مخاطر الإجهاد والتشوه الداخلي للأنابيب الفولاذية
الإفراج عن الإجهاد: قد تحتفظ الأنابيب غير الملحومة المصنوعة من الفولاذ الكربوني بالضغط الداخلي المتبقي بعد السحب على البارد أو الدلفنة على الساخن. في الزنك المصهور عند درجات حرارة تصل إلى حوالي 450 درجة مئوية ، يمكن أن تسبب درجة الحرارة المرتفعة إفراجًا فوريًا للإجهاد ، مما يؤدي بسهولة إلى تشوه ثني الأنبوب الفولادي.
توصيات الوقاية: للأنابيب غير الملحومة ذات نسب جوانب عالية للغاية أو جدران رفيعة للغاية ، يوصى بإجراء علاج مناسب لتخفيف التوتر قبل الغلفنة والتحكم في زاوية الميل وسرعة الغرق عند وضعها في حمام الزنك.
3. منع التخليل والإفراط في تقصف الهيدروجين
لا يؤدي وقت الإقامة المطول في خزان التخليل إلى تحلل المعدن الأساسي فحسب ، مما يؤدي إلى جدران أنابيب أرق وسطح أكثر خشونة ، بل قد يؤدي أيضًا إلى تقصف الهيدروجين ، مما يقلل بشدة من الخواص الميكانيكية للأنبوب غير الملحوم. يجب التحكم بدقة في التركيز ودرجة الحرارة ووقت الغمر لمحلول التخليل.
تدفق عملية الجلفنة بالغمس الساخن لأنابيب الصلب الكربوني غير الملحومة
تتضمن عملية الغلفنة بالغمس الساخن القياسية للأنابيب غير الملحومة المصنوعة من الفولاذ الكربوني عادة الخطوات التالية:
إزالة الشحوم (الغسيل القلوي): إزالة زيت الماكينة والشحوم ومواد التشحيم من السطح.
غسل المياه: يغسل حل القلوية المتبقية.
التخليل: يستخدم عادة حمض الهيدروكلوريك أو حمض الكبريتيك لإزالة مقياس أكسيد السطح والصدأ ، مما يعرض الركيزة الفولاذية النقية.
غسل المياه: يشطف بعيدا حمض والمواد الالتصاق.
غمر المحلول (الصهر): يغمر الأنبوب الفولاذي في محلول مائي مختلط من كلوريد الزنك وكلوريد الأمونيوم لمنع إعادة الأكسدة قبل التجفيف وتعزيز التصاق حمام الزنك.
التسخين المسبق للتجفيف: يتبخر رطوبة السطح لمنع "رش الزنك" (رش الزنك) عند دخول حمام الزنك.
الغلفنة بالغمس الساخن: يغمر الأنابيب الفولاذية في الزنك المصهور عند درجة حرارة 450 درجة مئوية-360 درجة مئوية. يتفاعل الحديد والزنك لتشكيل طبقة كثيفة من سبائك الحديد والزنك وطبقة من الزنك النقي.
الاستخلاص والنفخ الخارجي/الداخلي: يزيل الأنابيب الفولاذية من حمام الزنك ويستخدم الهواء المضغوط أو البخار لنفخ الزنك الزائد من الأسطح الداخلية والخارجية ، والتحكم في سمك طبقة الزنك وضمان سطح ناعم.
التبريد والتخميل: يعمل التبريد السريع للمياه متبوعًا بمعالجة التخميل (مثل الكرومات أو التخميل الخالي من الكروم) على تحسين مقاومة السطح للصدأ الأبيض.
المشاكل الشائعة والتدابير العلاجية بعد الغلفنة
حتى مع الضوابط الصارمة ، فإن العيوب لا مفر منها في الإنتاج الفعلي. ليس اكتشاف المشاكل هو المشكلة ؛ المفتاح هو كيفية علاجها باستخدام طرق تتوافق مع معايير الصناعة (مثل GB/T 13912 أو ASTM A53).
1. تعبئة غير كاملة (بقع سوداء على السطح حيث لم يلتزم الزنك)
الأسباب: معالجة السطح غير كافية ، تدفق غير فعال ، أو الالتصاق بخبث حمام الزنك.
التدابير العلاجية: إذا كانت مساحة الغلفنة غير المكتملة صغيرة (بشكل عام ، يجب ألا تتجاوز البقعة الواحدة 10 سم مربع ، ويجب ألا تتجاوز المساحة الإجمالية نسبة 0.5 ٪ من مساحة السطح) ، استخدم أولاً فرشاة سلكية أو عجلة طحن لتلميع المنطقة غير المكتملة حتى يتم الكشف عن لمعان معدني ، ثم تطبيق التمهيدي الغني بالزنك (يجب أن يكون محتوى الزنك الجاف من الناحية المثالية أعلى من ٪) أو الإصلاح باستخدام عملية الزنك بالرش الحراري. إذا كانت المنطقة كبيرة جدًا ، فيجب إزالة الغلفنة وإعادة إجراء العملية.
2. عقيدات الزنك ونتوءات (سطح خشن ، قطرات الزنك المكثفة)
الأسباب: سرعة السحب المفرطة ، انخفاض درجة حرارة سائل الزنك ، أو عدم كفاية ضغط الهواء الخارجي مما يؤدي إلى فشل سائل الزنك الزائد في البرودة والتكثيف في الوقت المناسب.
التدابير العلاجية: يؤثر هذا النوع من العيب بشكل رئيسي على اتصال أو مظهر خيط الأنبوب. استخدم ملفًا أو أداة طحن ميكانيكية متخصصة لتنعيم عقيدات الزنك ونتوءات الزنك برفق. احرص على عدم إتلاف طبقة سبائك الحديد والزنك الأساسية ؛ طحن حتى تدفق مع طبقة الزنك المحيطة.
3. أنبوب ما بعد التزجيج الانحناء وتشوه
الأسباب: إطلاق الإجهاد بدرجة حرارة عالية ، قوة رفع غير متساوية ، أو انكماش تبريد غير متناسق.
التدابير العلاجية: مطلوب استقامة الباردة على آلة استقامة الأنابيب المتخصصة. أثناء الاستقامة ، يجب استخدام مواد لينة (مثل كتل النايلون أو الكتل الخشبية) كحشو لمنع تلف طبقة الزنك النقية. إذا كان التشوه شديدًا للغاية ولم يكن استقامة البرد ممكنًا ، فيجب إلغاء الأنبوب أو خفضه.
الأسئلة الشائعة (الأسئلة) حول الطلاء المجلفن للأنابيب الفولاذية غير الملحومة
س 1: لماذا الطلاء المجلفن لبعض الأنابيب الفولاذية غير الملحومة أسود أو رمادي بدلاً من الأبيض الفضي ؟
أ: يُعرف هذا في الصناعة باسم "تأثير الرمل". عادة ما ترتبط بالتركيب الكيميائي لمصفوفة أنابيب الصلب غير الملحومة من الفولاذ الكربوني (وخاصة محتوى السيليكون (Si) والفوسفور (P)). عندما يكون محتوى السيليكون في الأنبوب الفولاذي ضمن نطاق محدد (على سبيل المثال ، 0.03 ٪ ~ 0.12 ٪ أو أكبر من 0.3 ٪) ، يصبح رد فعل سبائك الحديد والزنك قويًا بشكل غير طبيعي ، مما يتسبب في نمو طبقة السبائك بسرعة ، وكسر طبقة الزنك النقي للوصول إلى السطح. لأن سبيكة الحديد والزنك رمادية داكنة ، سيظهر سطح الأنبوب المجلفن باللون الرمادي أو الأسود.
Q2: ماذا يجب أن يكون سمك الطلاء المجلفن لأنابيب الصلب الكربوني غير الملحومة ؟
أ: يعتمد سمك طلاء الزنك بشكل أساسي على سمك جدار الأنبوب الفولاذ ومعايير التطبيق المحددة. بشكل عام ، بالنسبة للفولاذ الذي يقل سمك جداره عن 3 ، يجب ألا يقل السماكة المحلية عن 45 ميكرومتر ، وأن لا يقل سمك المتوسط عن 55 ميكرومتر ؛ بالنسبة للأنابيب الفولاذية التي يتراوح سمك جدرانها بين 3 و 6 ، يجب ألا يقل السمك المحلي عن 55 ميكرومتر ، ومتوسط سمك لا يقل عن 70μm.
س 3: هل تقلل درجة الحرارة العالية للتعبئة بالغمس الساخن من الخواص الميكانيكية للأنابيب غير الملحومة ؟
أ: بشكل عام لا. درجة حرارة الغلفنة بالغمس الساخن حوالي 450 درجة مئوية ، وهي أقل من درجة حرارة تحول الطور للفولاذ الكربوني ولن تغير البنية البلورية الداخلية للأنبوب. لذلك ، فإنه له تأثير ضئيل على قوة الشد وقوة الإنتاجية للأنابيب التقليدية المصنوعة من الفولاذ الكربوني غير الملحومة. ومع ذلك ، في بعض الفولاذ السبائكي عالي القوة أو الأنابيب الفولاذية ذات التصلب البارد الشديد ، قد يؤدي ارتفاع درجة الحرارة إلى تأثير تلدين خفيف ، ويجب السماح بهامش في التصميم.
ملخص
إن الغمس الساخن للأنابيب غير الملحومة المصنوعة من الفولاذ الكربوني هو عملية هندسية منهجية تجمع بين الكيمياء والفيزياء. فقط عن طريق إجراء فحص دقيق للركيزة والمعالجة المسبقة قبل الغلفنة والتحكم في درجة الحرارة والوقت أثناء العملية ، وتنفيذ إجراءات الفحص والعلاجية القياسية بعد الغلفنة ، يمكننا أن نضمن أن كل أنبوب فولاذية يغادر المصنع يتمتع بمقاومة ممتازة للتآكل وجودة هندسية موثوقة.
اقرأ المزيد:الجدول الزمني 10 مقابل الجدول الزمني 40 أنابيب الصلب
 Central Steel
 لغة
 English
 Español
 بالعربية
 sales@central-steels.com
 0086-731-8865-5017