أنبوب ERWيتم تصنيعها عن طريق تشكيل شريط فولاذية مسطح في شكل دائري ، وتسخين حواف الشريط والانضمام إليها عن طريق المقاومة الكهربائية أو اللحام عالي التردد ، وإزالة حبة اللحام ، وتحديد حجم الأنبوب ، ثم إجراء الفحص والاختبار والقطع والتشطيب. على عكس الأنابيب غير الملحومة ، يبدأ أنبوب ERW مع لفائف فولاذية ملفوفة مسطحة ويخلق خط لحام طولي أثناء عملية التشكيل واللحام.
تشمل عملية تصنيع أنابيب ERW النموذجية إعداد لفائف الصلب ، وتشكيل الشريط ، واللحام المقاوم الكهربائي ، وإزالة حبات اللحام ، والتحجيم ، والمعالجة الحرارية عند الحاجة ، والاختبار غير المدمر ، والاختبار الهيدروستاتيكي ، والتفتيش على الأبعاد ، والقطع ، والتشطيب النهائي ، ووضع العلامات ، والتعبئة والتغليف.
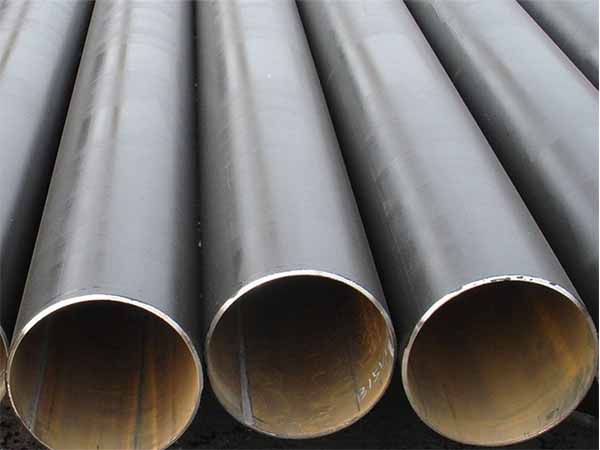
إعداد المواد الخام: اختيار لفائف الصلب
تبدأ عملية تصنيع أنابيب ERW مع لفائف الصلب. يتم إنتاج هذه الملفات وفقًا للتركيب الكيميائي المحدد ومتطلبات الخصائص الميكانيكية التي تحددها المعايير المعمول بها.
قبل بدء التشكيل ، يتم فك لفائف الصلب وتسوية لإزالة الإجهاد المتبقي وانحراف الشكل. جودة الملف المناسبة أمر بالغ الأهمية ، حيث أن العيوب في المواد الخام يمكن أن تؤثر بشكل مباشر على سلامة اللحام وأداء الأنبوب النهائي.
عملية تشكيل: من شريط مسطح إلى أنبوب دائري
بعد التسوية ، يدخل الشريط الفولاذي سلسلة من لفات التشكيل. هذه اللفات تنحني الشريط المسطح تدريجيًا إلى شكل أسطواني مفتوح. على عكس الأنابيب الملحومة اللولبية ، تتشكل أنابيب مخلفات الحرب طوليًا ، مما يعني أن خط اللحام يعمل بشكل متوازي مع محور الأنبوب.
يضمن التشكيل الدقيق محاذاة حواف الشريط بدقة قبل اللحام. يمكن أن يؤدي ضعف محاذاة الحواف إلى عيوب غير كاملة في الانصهار أو اللحام ، مما يجعل التحكم في التشكيل عامل جودة رئيسي.
لحام كهربائي عالي التردد بالمقاومة
بمجرد محاذاة حواف الشريط ، يتم تطبيق التيار الكهربائي عالي التردد. المقاومة الناتجة عن التيار تسخن حواف الشريط إلى حالة بلاستيكية أو منصهرة. ثم يتم تطبيق الضغط الميكانيكي لتشكيل الحواف معًا ، مما يؤدي إلى لحام طولي صلب دون استخدام معدن الحشو.
تنتج طريقة اللحام هذه منطقة ضيقة متأثرة بالحرارة وتسمح بكفاءة إنتاج عالية. يتم التحكم عن كثب في معايير اللحام مثل التردد الحالي ومدخلات الحرارة وضغط التزوير لضمان قوة اللحام واتساقه.
لحام حبة إزالة والتحجيم
بعد اللحام ، تتم إزالة كل من حبات اللحام الداخلية والخارجية عادة باستخدام أدوات الوشاح. هذا يحسن الانتهاء من السطح ودقة الأبعاد ، وهو أمر مهم بشكل خاص للتطبيقات التي تتطلب تفاوتات صارمة.
ثم يمر الأنبوب عبر لفات التحجيم التي تعمل على تحسين القطر الخارجي والاستدارة. التحجيم المناسب يضمن سمك الجدار الموحد ويحسن استقامة الأنابيب.
المعالجة الحرارية (عند الحاجة)
اعتمادًا على المعيار والتطبيق ، قد تخضع أنابيب مخلفات الحرب للمعالجة الحرارية مثل التطبيع أو تخفيف التوتر. تحسن المعالجة الحرارية توحيد البنية المجهرية وتقلل من الإجهاد المتبقي في منطقة اللحام.
هذه الخطوة مهمة بشكل خاص لتطبيقات الضغط أو عند الحاجة وفقًا لمعايير مواد محددة.
التفتيش ومراقبة الجودة
يعد فحص الجودة جزءًا مهمًا من عملية تصنيع أنابيب ERW. تشمل طرق الفحص الشائعة ما يلي:
-اختبار التيار الدوامي أو بالموجات فوق الصوتية لسلامة اللحام
-اختبار الضغط الهيدروستاتيكي
-فحص الأبعاد
-فحص السطح البصري
تضمن عمليات التفتيش هذه أن الأنبوب النهائي يلبي المتطلبات الميكانيكية والأبعاد والأداء.
القطع والتشطيب والتعبئة
بعد الفحص ، يتم قطع أنابيب مخلفات الحرب إلى أطوال ثابتة أو عشوائية بناءً على متطلبات العملاء. يمكن تطبيق إنهاء النهاية مثل الميلا أو النهايات العادية. أنابيب ثم المعالجة السطحية ، ملحوظ ، المجمعة ، وإعداد للشحن.
يساعد التشطيب والتعبئة المناسبة على حماية الأنبوب أثناء النقل والتخزين.
كيف يؤثر التصنيع على تطبيقات أنابيب ERW
تؤثر عملية التصنيع بشكل مباشر على الأماكن التي يمكن استخدام أنابيب مخلفات الحرب فيها. نظرًا لسماكة جدرانها المتسقة ولتشطيب سطحها الأملس ، تُستخدم أنابيب مخلفات الحرب بشكل شائع في نقل المياه ، والتطبيقات الهيكلية ، وخطوط أنابيب الضغط المنخفض إلى المتوسط.
تصنيع أنابيب ERW مقابل أنواع الأنابيب الأخرى
مقارنة بتصنيع الأنابيب غير الملحومة ، يوفر إنتاج مخلفات الحرب كفاءة أعلى ونفايات مواد أقل. مقارنة مع الأنابيب الملحومة اللولبية ، توفر أنابيب مخلفات الحرب دقة أفضل في الأبعاد للرؤوس الصغيرة إلى المتوسطة.
أنبوب ERW مقابل سلس ، أنبوب LSAW و SSAW
|
الميزة (Feature)
|
أنابيب ERW
|
الأنابيب بدون سحب (Seamless)
|
أنابيب LSAW
|
أنابيب SSAW
|
|
المادة الأساسية (Starting Material)
|
لفائف / شريط صلب
|
كتلة صلبة (Billet)
|
لوح صلب (Plate)
|
لفائف صلب
|
|
خط اللحام (Weld Seam)
|
طولي
|
لا يوجد
|
طولي
|
حلزوني / سبيرال
|
|
كفاءة التصنيع (Manufacturing Efficiency)
|
عالية
|
أقل
|
متوسطة
|
عالية
|
|
الدقة الأبعاد (Dimensional Accuracy)
|
عالية عموماً
|
عالية
|
عالية
|
من متوسطة إلى عالية
|
|
نطاق الأحجام النموذجي (Typical Size Range)
|
أقطار صغيرة إلى متوسطة
|
نطاق واسع
|
أقطار متوسطة إلى كبيرة
|
أقطار كبيرة
|
|
الاستخدامات النموذجية (Typical Applications)
|
المياه، التطبيقات الهيكلية، الميكانيكية، وخطوط الأنابيب
|
خدمات الضغط العالي والخدمات الشاقة
|
النفط والغاز، خطوط الأنابيب الكبيرة
|
نقل المياه، الخوازيق، خطوط الأنابيب ذات الأقطار الكبيرة
|
|
الميزة الرئيسية (Main Advantage)
|
إنتاج فعال وتوافق أبعاد جيد
|
بدون خط لحام
|
مناسبة للأنابيب ذات الأقطار الكبيرة
|
إنتاج فعال للأنابيب ذات الأقطار الكبيرة
|
الأسئلة الشائعة حول تصنيع أنابيب مخلفات الحرب
1. كيف يتم تصنيع أنابيب ERW ؟
يتم تصنيع أنابيب ERW عن طريق تشكيل شريط فولاذية مسطحة في شكل أسطواني والانضمام إلى الحواف الطولية باستخدام المقاومة الكهربائية أو اللحام بالحث الكهربائي. بعد اللحام ، يتم تحديد حجم الأنبوب وفحصه واختباره وقطعه وانتهائه وتمييزه وتعبئته.
2. ما هي المادة الخام لأنابيب ERW ؟
المادة الخام الأولية لأنبوب مخلفات الحرب هي لفائف أو شريط فولاذية ملفوفة مسطحة. يتم اختيار درجة المواد وسماكة وعرض والتركيب الكيميائي وفقًا لمواصفات الأنابيب المطلوبة.
3. هل أنبوب ERW لديه خط لحام ؟
نعم. يحتوي أنبوب ERW على خط لحام طولي يعمل بالتوازي مع محور الأنبوب. يتم إنشاء التماس عندما يتم ربط حواف الشريط الفولاذي المشكل أثناء عملية اللحام.
4. ما هو الفرق بين أنابيب ERW و HFW ؟
يشير ERW إلى لحام المقاومة الكهربائية ، بينما يشير HFW إلى لحام عالي التردد. يستخدم إنتاج أنابيب مخلفات الحرب الحديثة بشكل شائع التيار الكهربائي عالي التردد ، لذلك ترتبط المصطلحات ارتباطًا وثيقًا ، ولكنها تصف جوانب مختلفة قليلاً في عملية التصنيع.
خاتمة
تجمع عملية تصنيع أنابيب ERW بين التشكيل الدقيق واللحام عالي التردد والمعالجة الحرارية الخاضعة للرقابة والتفتيش الدقيق لإنتاج فولاذ ملحوم موثوق.
 Central Steel
 لغة
 English
 Español
 بالعربية
 sales@central-steels.com
 0086-731-8865-5017